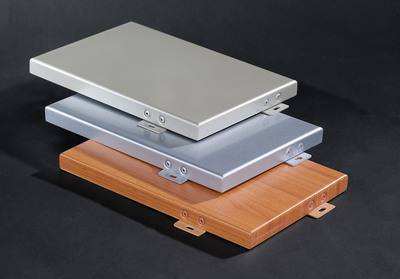
异形建筑幕墙一般指单曲、双曲、扭转、折面、渐变、莫比乌斯环、自由曲面、悬挑、异形檐口、流线型体量等非常规立面;铝单板(尤其是单曲、双曲铝单板)是目前异形地标、文化场馆、商业综合体最主流的金属饰面材料,核心优势是造型自由度高、自重轻、耐候、可数字化定制。
区分概念:
单曲铝单板:只沿一个方向弯曲(圆弧、弧形雨棚、弧形转角),加工难度低、性价比高;
双曲铝单板:两个正交方向同时弯曲(球面、马鞍面、自由流线曲面),每一块板曲率都不一样,是异形幕墙难点;
折面异形板:多折角、三角锥、多面体拼接,属于多折造型板,大量用于参数化立面。
一、材料选型与性能优势
1. 常用基材
合金:3003-H14(最常用)、5052,塑性好、适合拉弯、冲压成型;1 系纯铝太软,5 系强度更高,适合大板块、风压大区域
厚度:常规 2.0、2.5、3.0mm;大板块、双曲、悬挑、高层风压大位置优先 3.0mm;超大型构件可加厚
表面处理:氟碳 PVDF 喷涂(户外首选,耐紫外线、抗盐雾、保色 15–20 年);粉末喷涂、木纹 / 石纹转印、阳极氧化多用于室内或次要立面
2. 适配异形幕墙的核心优势
造型可塑性强:可折弯、拉弯、冲压、液压成型、焊接成型,实现连续曲面、扭转、凹凸、镂空、渐变、穿孔光影效果,玻璃、石材很难做到复杂自由曲面;
自重轻:约为石材 1/5,大幅降低主体钢结构、龙骨荷载,适合大跨度、悬挑、空间弯扭钢结构;
耐候稳定、自洁:氟碳涂层抗酸雨、紫外线、沿海盐雾,雨水冲刷自洁,后期维护简单;
数字化适配:配合 Rhino、Grasshopper 参数化、BIM、CAM 数控加工,每一块异形板单独编号、单独下料;
防火安全:A2 级不燃,适合大型公建;
维修更换方便:板块独立,单块损坏可单独拆换,不影响周边。
短板:双曲板单价高、加工周期长、对深化和测量精度极其敏感,误差会累积,容易出现缝不均、错台。
二、典型应用场景
文化地标、博物馆、大剧院:流线型自由曲面、双曲外立面、莫比乌斯造型、穹顶;
商业综合体、展厅入口:弧形雨棚、扭转檐口、参数化三角锥、渐变凹凸表皮;
交通枢纽(高铁站、机场):大跨度单曲弧形幕墙、波浪形吊顶与外立面一体化;
体育场馆:球面、马鞍面、环形渐变幕墙,配合穿孔铝板实现光影和通风;
高端公建、塔楼异形收边:转角、退台、悬挑飘板、扭曲柱面、异形收口;
室内异形造型:曲面中庭、弧形墙面、艺术装置表皮。
三、完整技术流程(异形项目和普通平板幕墙最大区别)
1. 参数化深化(BIM 阶段,最关键一步)
建筑师建立犀牛 / Grasshopper 参数化模型;
幕墙工程师做曲面分格:优先把复杂双曲面拆成 “可展开曲面” 或者用多折面片拟合(减少纯双曲板数量,控制造价);
工程常用策略:以折代曲,用大量小折面逼近光滑曲面,降低成本,很多地标都是这么做的;
模型导出每一块板的几何信息、角码位置、缝宽、坐标系,每块板唯一编号;
碰撞检查:铝板和龙骨、钢结构、保温、门窗收口冲突提前解决;
复杂现场用三维激光扫描,获取主体钢结构实际点位,反向修正模型,消除主体施工偏差浙江省政府。
2. 加工工艺
单曲板:数控拉弯、折弯成型,工艺成熟;
双曲板:液压成型、模压、蒙皮拉伸成型,模具成本高;批量少、曲率多变时,采用多点矩阵成型;
多折异形板:CNC 开料、多道折弯、焊接成型、打磨修形;
工序:下料→成型→焊接、打磨→加强筋焊接(异形板必须加加强筋,防止风压变形)→前处理→喷涂→厂内预拼装→三坐标检测→编号打包发货。
重点:工厂预拼装,在胎架上拼合检查缝隙、平整度,是双曲铝板控质量的核心手段,不能全部依赖现场调整。
3. 幕墙构造与龙骨体系
异形幕墙龙骨大多是空间弯扭钢龙骨(热镀锌方管 / 圆管),不是普通横竖平直龙骨; 板块连接主流两种:
角码栓接(框架式):铝板背后焊角码,螺栓可调,适合大部分单曲、折面异形,调节量用来消化误差;
销钉 / 背栓式:隐形接缝,外观更干净,适合高品质双曲曲面;
单元式方案:工厂预组装成单元模块,现场整体吊装,适合重复单元的异形带,减少现场高空作业,提升精度。
配套:保温岩棉、防潮透气膜、硅酮耐候密封胶(异形缝宽窄变化大,胶缝设计要预留调节余量);板背后设置加强筋,异形板刚度弱,不加筋极易鼓曲、颤振。
4. 测量放线与安装
异形不能用普通经纬仪放线,采用全站仪 + 三维坐标放线,在钢结构上放出每一块板的定位基准; 安装顺序:按编号分区吊装,先基准板、后向两侧延展,控制累积误差; 板块之间预留可调间隙,依靠角码的长圆孔微调;严禁强行撬板对位,否则后期温度应力会鼓板、脱胶。
四、核心难点与工程对策
曲面分格难、造价高对策:优先 “以折代曲”;曲率接近的板尽量标准化;大曲率区域局部使用双曲,平缓区域用单曲 / 折面。
误差累积,缝不均匀、错台对策:BIM + 三维扫描复核主体;工厂胎架预拼装;设置误差释放缝;分区分段控制基准。
双曲板成型、色差风险对策:同一立面同批次喷涂;控制成型、转运、喷涂工序,减少多次装夹;膜厚管控。
风压、温度变形异形曲面受风荷载更复杂,马鞍面、悬挑板容易产生吸力;必须做风洞模拟或专项风压计算,加强筋、龙骨间距严格验算;预留温度伸缩缝。
收口、交接复杂异形与门窗、玻璃、屋面、檐口交接位置极易漏水,节点单独深化,设置导水、排水构造,避免积水。
五、质量控制要点
模型、扫描、加工、现场坐标统一同一坐标系;
双曲板成型公差一般控制 ±1mm;
加强筋间距、焊接质量重点检查,防止板面抖动异响;
喷涂膜厚均匀,同批次色差比对;
密封胶选用和铝单板相容的中性耐候胶,避免胶腐蚀涂层、污染板面;
成品保护:异形板造型突出,边角、曲面极易磕碰,运输、吊装、现场防护要求远高于平板。